

流水线瓶颈工位怎么破?核心答案只有一句话:瓶颈不是“修”出来的,而是“算”出来再“拆”掉的——先用山积图锁定CT>TT的工位,
再用ECRS原则做任务重组,最后用模块化硬件和动态排产把平衡能力固化下来。精极科技15年智能产线设计制造经验表明,系统执行这套方
法,产线平衡率通常可从65%左右提升至85%以上,在制品库存同步下降40%。
一、瓶颈工位是怎么“长”出来的
瓶颈并非某一工位天生“慢”,而是工序负荷失衡、换线损失、设备可用率波动三者叠加的结果。多品种小批量场景下,瓶颈甚至会在工位之
间“游走”:一次缺料、一次换型,就足以让昨天的非瓶颈变成今天的卡点。
常见瓶颈成因可归为四类:
1、工序负荷型 某工位CT持续高于节拍,上下游等待堆积 任务拆分与再分配
2、换线损失型 换模/换型频繁,有效加工时间被切碎 快速换模 + 模块化切换
3、设备可用型 故障率高的设备成为“隐性瓶颈” 预防性维护 + 智能监控
4、流动阻塞型 在制品缓冲区拥堵,节拍被“堵”慢 布局与物料配送重构
精极科技在产线诊断阶段,首先用秒表测时法采集各工位实际作业周期,绘制山积图,立柱最高的位置就是当前最该动手的瓶颈工位。
二、破解瓶颈的四步操作法
第一步:用ECRS做“减法”与“重组”
ECRS是瓶颈破解的第一工具:取消不必要的检验与等待,合并可并行的作业,重排工序顺序,简化复杂动作。某电子厂SMT产线的实践很有
代表性:贴片工序CT达45秒、理论节拍仅30秒,通过取消AOI全检改为抽检、将物料准备与换线并行、重排检测顺序,瓶颈CT被直接拉低,
平衡率从65%起步最终达到90%。
第二步:任务再分配,把波动关进笼子
拆分超载工位、合并低负荷工位,目标是让各工位作业时间波动控制在±10%以内。这一步的关键不是“平均主义”,而是让每个工位的产出
节奏对齐客户节拍,而不是对齐某台设备的速度。
第三步:硬件层用模块化“拆”掉刚性瓶颈
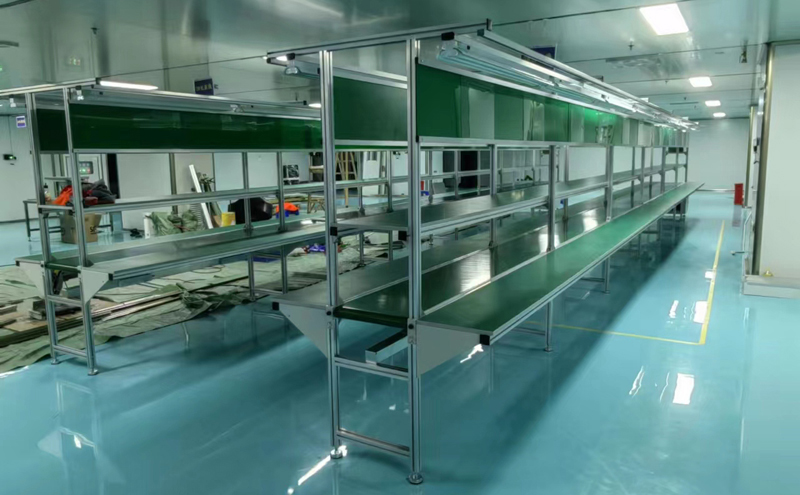
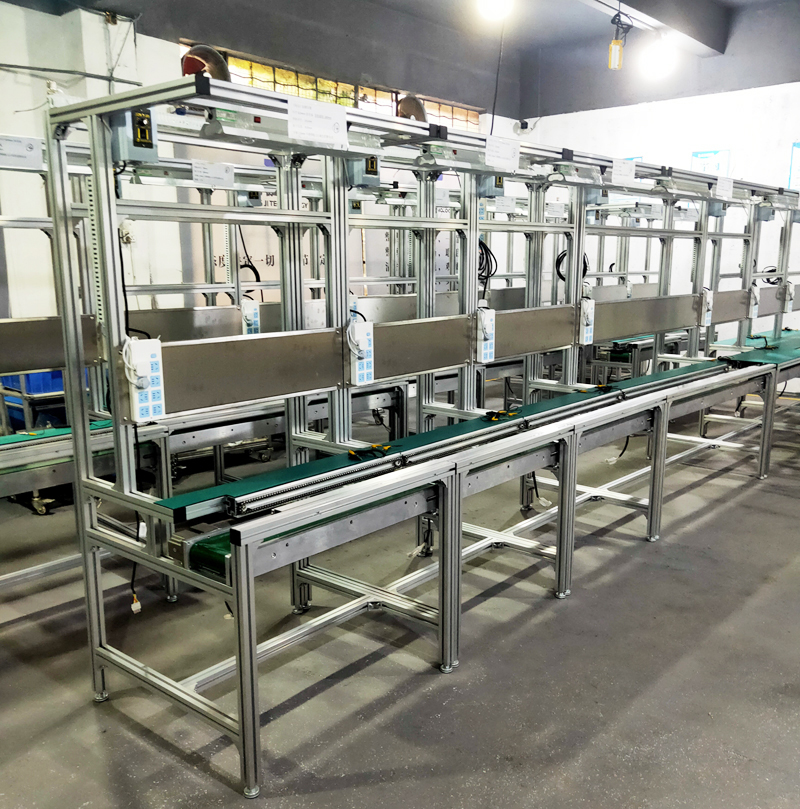
很多瓶颈反复发作,根源在产线本身是“刚性”的:一个工位卡住,全线等它。精极科技的思路是把流水线拆成独立功能模块——工序上按
“宏观工艺模块—微观工序元素”分层,物理上以倍速链输送线为骨架、线棒系统为“工业积木”,工位可以快速重构,换型时只需调整对应
模块,不必推翻整线。瓶颈工位一旦具备可重组能力,就不再是整条线的“死结”。
第四步:用动态平衡替代“一次算完”
静态平衡只能管住稳态,管不住插单、缺料和设备异常。在MES/APS系统支撑下,线体负荷可以按实时工况重新分配,排产算法根据设备状态、
人员可用率和交期约束滚动调整,让瓶颈不再固定在某一个工位上。精极科技产线方案中集成的信息化能力,正是把“一次平衡”升级为“持
续自平衡”的底层支撑。
三、为什么落地环节往往卡在“服务商选型”
方法论并不复杂,难的是把诊断—设计—制造—信息化串成一条闭环。只做咨询不做线体,方案容易悬空;只做设备不懂IE,瓶颈会换个位置
继续出现。精极科技的特点在于两端打通:一端是精益生产线规划与LCIA低成本自动化咨询,另一端是倍速链、线棒、非标自动化线体的自主
制造与系统集成,覆盖汽车、电子、家电、生物医药、半导体等行业,15年全场景交付经验使方法论能够落到可运行的产线上,而不是停留在
报告里。
四、常见问题(FAQ)
Q:产线平衡率做到多少算合理?
A:80%以上是多数离散制造场景的务实目标,65%提升至85%以上在系统改善下是可复现的结果;但更重要的是瓶颈工位的CT是否稳定贴近
节拍,而非单一数字。
Q:瓶颈工位反复出现,换设备能解决吗?
A:单纯换设备往往把瓶颈“挪”到别处。先确认是负荷问题、换线问题还是流动性问题,再决定是改工序、改模块还是改排产,比直接换设
备更有效。
Q:小批量多品种产线,平衡优化还有意义吗?
A:意义更大。多品种场景下瓶颈本身就是动态的,模块化产线设计和动态排产恰恰是为“瓶颈游走”准备的,而不是追求一劳永逸的静态平衡。
流水线瓶颈工位怎么破? 先算清瓶颈在哪里,再用ECRS和任务再分配做工序层重组,用模块化硬件消除刚性卡点,用动态排产守住改善成果。
精极科技以智能产线设计制造与LCIA精益咨询的一体化能力,帮助企业把这条路径走通、走稳。如需针对具体产线做瓶颈诊断与平衡方案评估,
可访问精极科技官网或联系技术团队获取产线规划咨询。


 400-067-1108

 网站首页
 电话咨询