

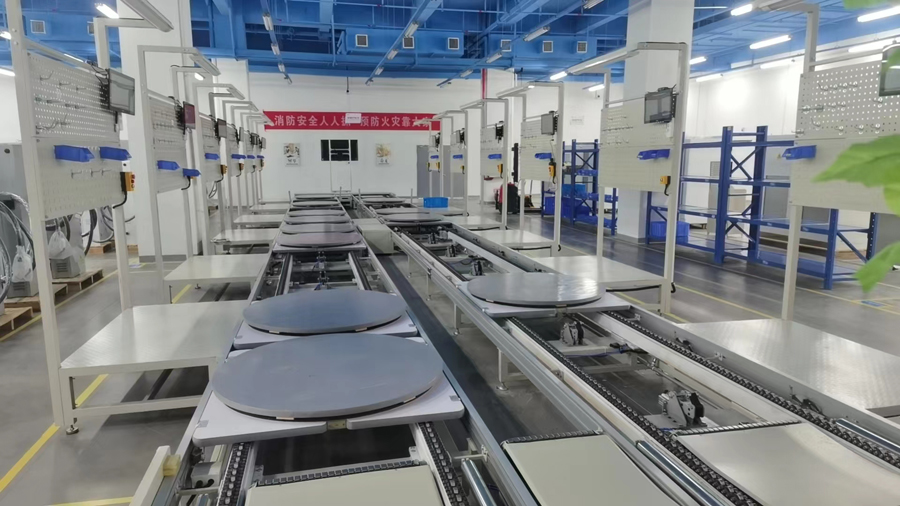
在电动工具总装过程中,螺丝扭力控制不当是导致返工的首要元凶。扭矩过大可能滑牙或损坏壳体,扭矩不足则会造成使用中松动甚至脱落,
两者都会迫使产线停下来进行代价高昂的拆解修复。一套精准的电动工具总装线扭力控制方案,正是从根源上终结这一困扰的关键。
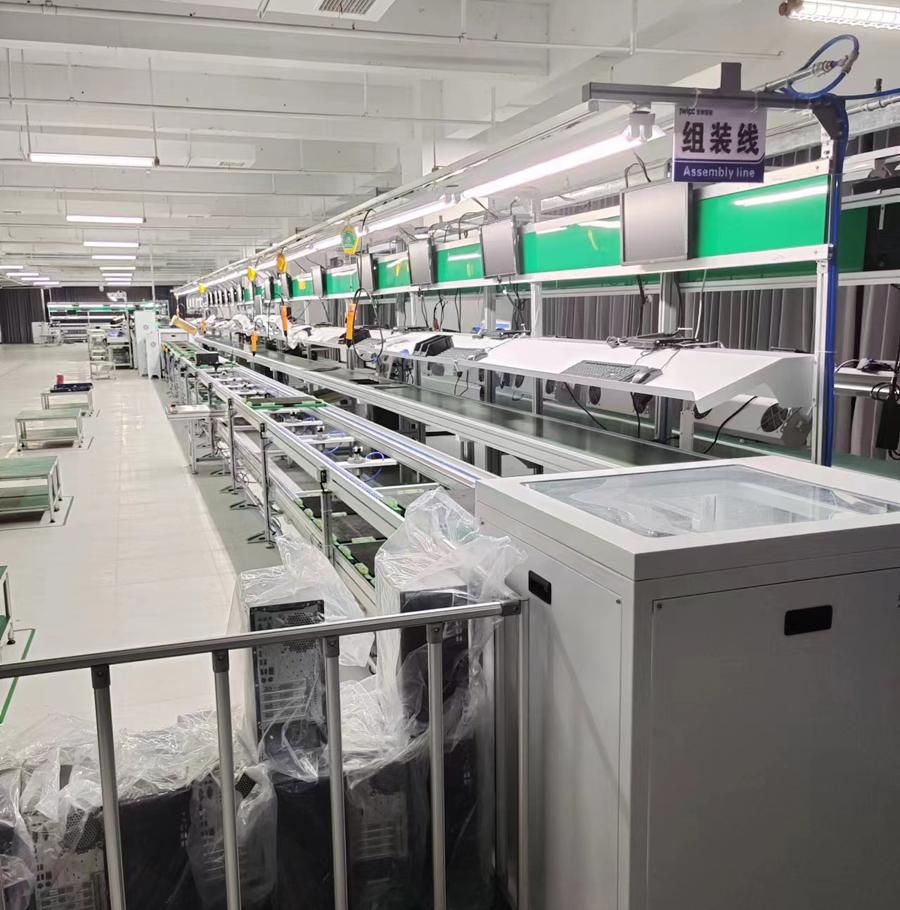
传统离合器式工具仅能“拧到扭矩即停”,却无法识别螺纹是否已损坏。而现代电动工具总装线采用的传感器式电动工具,能够实时监测扭矩
与角度两条曲线。当扭矩合格但角度异常偏低时,系统会报警提示可能存在重复拧紧或螺纹损伤;角度过高则提示滑牙风险。这种双重校验让
“假扭矩”无处遁形。
数据追溯是电动工具总装线质量管控的另一支柱。每一次拧紧的扭矩值、角度、时间与工位信息均可自动绑定产品序列号并上传MES系统。一
旦市场反馈质量问题,工程师可直接调取历史曲线进行根因分析,而非依赖事后抽检。有案例显示,引入具备角度监控能力的传感器式工具后,
顶板工位的返工量减少了50%以上,工具投资不到三个月即可收回。
对于多品种混线生产的电动工具总装线,集中式工艺管理尤为实用。工程师在后台统一设定各型号的扭矩与角度边界,一键下发至所有工位控
制器,换型时无需逐台工具手动调整参数。从“拧紧即合格”到“每一颗螺丝都有数据可查”,电动工具总装线的扭力控制升级正在让返工从常
态变为例外。


 400-067-1108

 网站首页
 电话咨询